

وبلاگ
آموزش تنظیمات اولیه دستگاه جوش

اگر بخواهیم صادقانه صحبت کنیم، بسیاری از مشکلاتی که در جوشکاری با آن مواجه می شویم، نه از کیفیت دستگاه جوش است و نه از الکترود یا سیم جوش؛ بلکه ریشه اصلی آنها به تنظیمات اولیه دستگاه جوش برمی گردد. در این مقاله تلاش کرده ایم توضیح دهیم که قبل از شروع هر نوع جوشکاری، چه تنظیماتی باید انجام شود، تفاوت تنظیمات در دستگاه های مختلف چیست، ولتاژ و آمپر چگونه انتخاب می شوند و چطور می توان از همان ابتدا، یک جوش تمیز، نفوذدار و بدون عیب ایجاد کرد. اگر به دنبال یادگیری اصولی هستید، این راهنما دقیقا برای شما نوشته شده است.
تنظیمات اولیه دستگاه جوش در یک نگاه
| نوع دستگاه جوش | تنظیمات اولیه و راهنمای عددی |
| جوش برق MMA (الکترود دستی) | آمپر را بر اساس قطر الکترود تنظیم کنید: برای ۲.۵mm حدود ۸۰–۱۰۰ آمپر برای ۳.۲mm حدود ۱۰۰–۱۳۰ آمپر قطبیت معمولاً الکترود مثبت (+) گیره ارت منفی (–) است. |
| انتخاب قطر الکترود | هر ۱mm قطر الکترود نیاز به حدود ۳۰–۴۰ آمپر جریان دارد قبل از شروع، روی قطعه تستی جوش آزمایشی انجام دهید. |
| نوع قطبیت (MMA) | برای الکترودهای معمولی مثل ۶۰۱۳ از حالت DCEP (الکترود مثبت، قطعه منفی) استفاده کنید تا قوس پایدارتر شود. |
| جوش آرگون (TIG) | جریان گاز آرگون را بین ۱۰ تا ۱۵ لیتر در دقیقه تنظیم کنید تا ناحیه جوش از هوای محیط محافظت شود. |
| آمپر در TIG | برای فلز ۱mm از ۴۰–۸۰ آمپر برای فلز ۳mm حدود ۹۰–۱۳۰ آمپر انتخاب کنید قطبیت برای فولاد DCEN و برای آلومینیوم AC باشد. |
| آمادهسازی الکترود تنگستن | نوک الکترود با زاویه حدود ۳۰° تیز شود بیرونزدگی آن از سرسرامیک تقریباً ۳ میلیمتر تنظیم گردد. |
| جوشکاری پلاسما (Plasma Cutting) | آمپر را بر اساس ضخامت ورق تنظیم کنید برای ۲mm فلز = ۲۵ آمپر ۵mm = ۳۵ آمپر ۱۰mm = ۴۵–۵۰ آمپر. |
| فشار هوای فشرده (پلاسما) | فشار هوای خشک و تمیز را بین ۵ تا ۷ بار تنظیم کنید تا قوس پایدار و برش یکنواخت شود. |
| فاصله نوک تورچ از سطح فلز | حدود ۳ تا ۵ میلیمتر فاصله بین نازل تورچ و قطعه حفظ شود تا نازل نسوزد و برش دقیق باشد. |
| سرعت حرکت دست در پلاسما | سرعت را طوری تنظیم کنید که جرقه بهصورت خط صاف باشد؛ معمولاً حدود ۱۵–۲۵ سانتیمتر بر ثانیه برای ورقهای نازک مناسب است. |
| جوش CO₂ / MIG | ولتاژ حدود ۱۸–۲۴ ولت برای فولادهای نازک تا ضخیم و سرعت سیم ۶ تا ۹ متر در دقیقه تنظیم گردد. |
| گاز محافظ در MIG/CO₂ | برای CO₂ خالص، دبی گاز را ۱۵–۱۸ لیتر در دقیقه بگذارید برای مخلوط C25 (۷۵٪ آرگون + ۲۵٪ CO₂) جریان گاز ۱۷–۲۰ لیتر در دقیقه باشد. |
| قطر سیم جوش (MIG) | برای ورق خودرو از ۰.۶mm، کارهای عمومی ۰.۸mm، و سازههای صنعتی ۱–۱.۲mm سیم جوش استفاده کنید. |
| فاصله نازل تا قطعه (Stickout) | فاصله سیم از لبه نازل را حدود ۱۰ تا ۱۵mm حفظ کنید تا قوس پایدار و جوش تمیز حاصل شود. |
| تست قبل از کار اصلی | پس از تنظیم همه پارامترها، یک خط جوش روی ضایعات بزنید و بر اساس پاشش و نفوذ جوش، آمپر و ولتاژ را ۲–۳ واحد کم یا زیاد کنید تا نقطه بهینه پیدا شود. |
چرا تنظیمات اولیه دستگاه جوش این قدر مهم است؟
در تجربه کاری بسیاری از جوشکاران، مخصوصا افرادی که تازه وارد این حوزه می شوند، یک اشتباه مشترک دیده می شود: روشن کردن دستگاه و شروع جوشکاری بدون بررسی تنظیمات. این موضوع نه تنها کیفیت جوش را پایین می آورد، بلکه به دستگاه، کابل ها و حتی ایمنی فرد آسیب می زند. تنظیمات درست، باعث می شود قوس الکتریکی پایدار باشد، فلز پایه بیش از حد نسوزد و مصرف الکترود یا سیم جوش بهینه شود. به بیان ساده تر، اگر پایه کار درست تنظیم نشود، هیچ مهارتی نمی تواند نتیجه را نجات دهد. به همین دلیل، شناخت و اجرای صحیح تنظیمات اولیه دستگاه جوش اولین قدم برای یک جوش حرفه ای محسوب می شود.
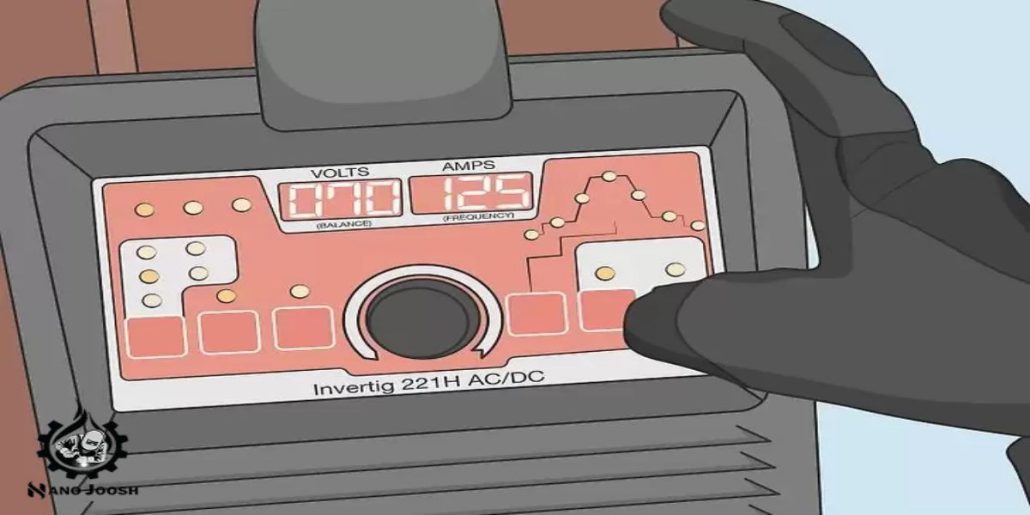
آشنایی با اجزای موثر در تنظیم دستگاه جوش
قبل از ورود به بحث تنظیمات، باید بدانیم دقیقا چه بخش هایی در دستگاه جوش قابل تنظیم هستند. در اکثر دستگاه های اینورتر، چه خانگی و چه صنعتی، با موارد زیر سروکار داریم:
- ولوم یا صفحه تنظیم آمپر
- ولوم ولتاژ یا Arc Force در برخی مدل ها
- کلید انتخاب نوع جوش
- ترمینال های اتصال کابل
- سیستم خنک کننده و فن
شناخت عملکرد هر کدام از این اجزا کمک می کند هنگام تنظیم، تصمیم درستی بگیریم و از آزمون و خطای پرهزینه جلوگیری کنیم.
تنظیم آمپر؛ اصلی ترین بخش تنظیمات اولیه دستگاه جوش
یکی از مهم ترین بخش های تنظیمات اولیه دستگاه جوش، انتخاب آمپر مناسب است. آمپر کم باعث چسبیدن الکترود و نفوذ ضعیف می شود و آمپر زیاد هم سوختگی لبه ها و پاشش بیش از حد ایجاد می کند.
انتخاب آمپر به عوامل مختلفی بستگی دارد؛ از جمله ضخامت قطعه، نوع الکترود و وضعیت سطح فلز. تجربه نشان داده که شروع کار با آمپر پایین تر و افزایش تدریجی آن، بهترین روش برای رسیدن به نقطه ایده آل است.
در بسیاری از پروژه ها، کاربران از آموزش کار با دستگاه جوش دو ولوم استفاده می کنند تا بتوانند آمپر و ولتاژ را به صورت مستقل و دقیق تر کنترل کنند.
نقش ولتاژ در کیفیت قوس الکتریکی
برخلاف تصور رایج، ولتاژ فقط مخصوص دستگاه های صنعتی نیست. در جوش CO2 و MIG، تنظیم ولتاژ اهمیت زیادی دارد. تنظیم ولتاژ دستگاه جوش co2 باید به گونه ای انجام شود که قوس نه بیش از حد تیز و ناپایدار باشد و نه بیش از حد پهن و ضعیف.
در تجربه عملی، وقتی صدای قوس یکنواخت و شبیه صدای سرخ شدن آرام باشد، معمولا ولتاژ در محدوده مناسبی قرار دارد. این نکته ساده، اما بسیار کاربردی است.
تفاوت تنظیمات در برندها و مدل های مختلف
یکی از سوالات پرتکرار کاربران نانوجوش این است که آیا تنظیمات در همه انواع دستگاه جوش و مدل های آنها یکسان است؟ خیر.
برای مثال، تنظیم دستگاه جوش آروا به دلیل طراحی خاص برد و پاسخ دهی ولوم ها، با برخی برندهای دیگر تفاوت دارد. همین موضوع درباره تنظیمات دستگاه جوش co2 گام الکتریک نیز صدق می کند که به دلیل استانداردهای صنعتی، دقت بالاتری در تنظیمات می طلبد.
همچنین در پروژه های کارگاهی، تنظیم دستگاه جوش co2 صبا الکتریک معمولا با توجه به ضخامت ورق و نوع سیم جوش انجام می شود و نیاز به آزمون اولیه روی قطعه تست دارد.در نهایت، برای دستگاه های الکترودی، تنظیم دستگاه جوش صبا به گونه ای انجام می شود که قوس نرم، شروع آسان و حداقل چسبندگی ایجاد شود.
جدول راهنمای تنظیمات پایه جوش CO2
در ادامه، یک جدول ارائه شده که می تواند دید اولیه مناسبی برای تنظیمات دستگاه جوش CO2 ایجاد کند. توجه داشته باشید
| ضخامت ورق | آمپر پیشنهادی | ولتاژ تقریبی | توضیح کاربردی |
| ۱ تا ۲ میلی متر | ۶۰ تا ۹۰ | ۱۶ تا ۱۸ | مناسب ورق های نازک با حداقل پاشش |
| ۳ تا ۴ میلی متر | ۹۰ تا ۱۳۰ | ۱۸ تا ۲۰ | پرکاربرد در سازه های سبک |
| ۵ میلی متر به بالا | ۱۳۰ تا ۱۸۰ | ۲۰ تا ۲۴ | نیازمند کنترل دقیق قوس |
لطفا توجه داشته باشید که این جدول تنظیمات دستگاه جوش co2 صرفا یک راهنماست و جای تجربه را نمی گیرد، اما می تواند از بسیاری خطاهای اولیه جلوگیری کند.
همچنین بخوانید: حرکت دست در جوشکاری CO2
تنظیمات اولیه دستگاه جوش آرگون (TIG)
برای شروع جوشکاری با دستگاه جوش آرگون، ابتدا دبی گاز آرگون را روی حدود ۱۰ تا ۱۵ لیتر در دقیقه تنظیم کنید تا حوضچه مذاب از تماس با هوا محافظت شود. قطبیت مناسب برای فولاد معمولاً DCEN است (تورچ منفی، ارت مثبت)، اما برای آلومینیوم از AC استفاده میشود. آمپر باید متناسب با ضخامت قطعه انتخاب شود؛ مثلاً برای ورق ۱ میلیمتری حدود ۴۰ تا ۸۰ آمپر. همچنین نوک الکترود تنگستن باید تیز و میزان بیرونزدگی آن حدود ۲ تا ۳ میلیمتر باشد.

اشتباهات رایج در تنظیمات اولیه
در بررسی پروژه های ناموفق، چند اشتباه پرتکرار دیده می شود:
- شروع جوشکاری بدون تست اولیه: بسیاری از پروژههای ناموفق بهدلیل شروع مستقیم کار بدون انجام تست روی قطعه آزمایشی رخ میدهند؛ این کار ریسک بروز عیوب جوش و دوبارهکاری را بهشدت افزایش میدهد.
- استفاده از آمپر بالا برای جبران مهارت کم: تنظیم آمپر بیش از حد، بهجای بهبود کیفیت، باعث سوختگی قطعه، پاشش زیاد و کاهش استحکام جوش میشود و معمولاً نتیجه کمبود تجربه اپراتور است.
- بیتوجهی به ضخامت واقعی قطعه:انتخاب نادرست پارامترهای جوش بدون در نظر گرفتن ضخامت واقعی فلز، منجر به نفوذ نامناسب یا تاببرداشتن قطعه خواهد شد.
- تنظیم نادرست کابل اتصال بدنه: اتصال ضعیف یا اشتباه کابل بدنه، باعث ناپایداری قوس، افت کیفیت جوش و حتی آسیب به دستگاه جوشکاری میشود.
اجتناب از همین چند مورد ساده، کیفیت کار را به شکل محسوسی افزایش می دهد و عمر دستگاه را هم بالا می برد.
نقش محیط و شرایط کار در تنظیم دستگاه
دما، رطوبت، کیفیت برق ورودی و حتی طول کابل ها، همگی بر عملکرد دستگاه اثر می گذارند. در کارگاه هایی که نوسان برق وجود دارد، استفاده از تنظیمات محافظه کارانه تر توصیه می شود. این نکته ای است که معمولا در آموزش های تئوری کمتر به آن اشاره می شود، اما در عمل بسیار مهم است.
بیشتر بخوانید: نکات ایمنی جوشکاری که در هنگام کار باید به آنها توجه کنید
تجربه نانوجوش در انتخاب و تنظیم دستگاه مناسب
فروشگاه نانوجوش با سابقه طولانی در عرضه دستگاه های جوش و برش، به عنوان نمایندگی رسمی گام الکتریک و جوشا، همواره تلاش کرده محصولاتی تحت لیسانس مرکله آلمان را با کیفیت بالا و قیمت رقابتی ارائه دهد. تجربه نشان داده دستگاهی که استانداردهای جهانی را رعایت می کند، تنظیم پذیری دقیق تری دارد و نتیجه نهایی جوش کاملا قابل پیش بینی تر است.
استفاده از تنظیمات درست برای افزایش عمر دستگاه
تنظیم اصولی دستگاه جوش تنها به بهبود ظاهر و یکنواختی خط جوش محدود نمیشود، بلکه نقش مستقیمی در سلامت فنی دستگاه دارد. زمانی که پارامترهایی مانند آمپر، ولتاژ، سیکل کاری و زمان قوس در محدوده استاندارد و متناسب با نوع متریال تنظیم شوند، فشار اضافی از روی اجزای حساس دستگاه برداشته میشود. این موضوع بهویژه برای قطعات الکترونیکی مانند برد اصلی، ماژولهای IGBT و سیستم کنترل جریان اهمیت بالایی دارد، زیرا نوسان یا اضافهبار مداوم میتواند باعث استهلاک زودهنگام آنها شود.
از سوی دیگر، تنظیم نادرست دستگاه باعث افزایش دمای کاری و تحمیل فشار مضاعف به سیستم خنککننده میشود. کارکرد طولانی در شرایط غیر استاندارد، عمر فنها، هیتسینکها و مسیرهای تهویه را کاهش داده و احتمال خاموشی ناگهانی یا آسیب جدی به دستگاه را بالا میبرد. در مقابل، استفاده صحیح از تنظیمات پیشنهادی سازنده، تعادل مناسبی بین توان خروجی و خنککاری ایجاد کرده و عملکرد پایدار دستگاه را تضمین میکند.
در بلندمدت، این رویکرد اصولی تأثیر مستقیمی بر کاهش هزینههای تعمیر و نگهداری دارد. دستگاهی که با تنظیمات درست کار میکند، کمتر نیاز به تعویض قطعات گرانقیمت پیدا میکند و وقفههای کاری ناشی از خرابی را به حداقل میرساند

همین حالا با نانوجوش تماس بگیرید..!
اگر بخواهیم تمام این مقاله را در یک جمله خلاصه کنیم باید بگوییم که تنظیمات اولیه دستگاه جوش پایه و اساس هر جوشکاری موفق است. با شناخت دستگاه، درک درست از آمپر و ولتاژ، توجه به شرایط محیطی و استفاده از تجربه عملی، می توان حتی با یک دستگاه معمولی، نتیجه ای حرفه ای گرفت.اگر در انتخاب دستگاه مناسب یا انجام تنظیمات دچار تردید هستید، کارشناسان نانوجوش آماده اند تا به صورت تخصصی شما را راهنمایی کنند. همین حالا با ما تماس بگیرید و از مشاوره رایگان قبل از خرید بهره مند شوید.
در پایان، از شما دعوت می کنیم نظرات و تجربیات خودتان را در مورد تنظیمات اولیه دستگاه جوش در بخش دیدگاه ها با ما در نانوجوش و دیگر کاربران به اشتراک بگذارید. تجربه شما می تواند راهگشای دیگران باشد.
سوالات متداول درباره آموزش تنظیمات اولیه دستگاه جوش
برای قطعات نازک، بهترین تنظیمات دستگاه جوش چیست؟
در جوشکاری قطعات نازک، استفاده از آمپر پایینتر و الکترود با قطر کمتر توصیه میشود. این کار مانع سوراخ شدن قطعه، تاببرداشتن فلز و ایجاد جوش ضعیف خواهد شد.
آیا قبل از شروع جوشکاری باید تست اولیه انجام شود؟
بله، انجام تست اولیه روی یک قطعه مشابه، یکی از مهمترین مراحل تنظیمات اولیه دستگاه جوش است. این تست کمک میکند تنظیمات آمپر، قوس و سرعت دست قبل از شروع پروژه اصلی اصلاح شوند.
تنظیم نادرست کابل اتصال بدنه چه مشکلی ایجاد میکند؟
اتصال ضعیف یا اشتباه کابل بدنه باعث ناپایداری قوس، کاهش کیفیت جوش و افزایش مصرف برق میشود. در تنظیمات اولیه دستگاه جوش، محل اتصال کابل باید تمیز، بدون رنگ و کاملاً محکم باشد.
آیا تنظیمات اولیه برای دستگاههای اینورتر و ترانس متفاوت است؟
بله، دستگاههای اینورتر به تنظیمات دقیقتری نیاز دارند و معمولاً به نوسانات حساستر هستند. در مقابل، دستگاههای ترانس سادهترند اما همچنان رعایت تنظیم آمپر و کابلکشی صحیح در هر دو نوع الزامی است.
آیا تنظیمات اولیه روی مصرف برق تأثیر دارد؟
بله، تنظیم نادرست دستگاه باعث افزایش مصرف برق و اتلاف انرژی میشود. تنظیم اصولی آمپر و زمان جوشکاری، مصرف انرژی را بهینه کرده و بهرهوری کارگاه را افزایش میدهد.
بهترین منبع برای یادگیری تنظیمات اولیه دستگاه جوش چیست؟
مطالعه دفترچه راهنمای دستگاه، مشاهده آموزشهای تخصصی و تمرین عملی روی قطعات آزمایشی، بهترین روش برای یادگیری تنظیمات اولیه دستگاه جوش بهصورت اصولی و ایمن است